精密机械加工车间恒温恒湿环境控制技术方案
原创
精密机械加工车间恒温恒湿环境控制技术方案
标签:#精密机械加工 #恒温恒湿车间 #环境控制 #盛世宏博 #物联网 #车间环境监测 #DDC自控系统 #温湿度监控 #工业洁净车间 #机加工环境治理
1 总则
1.1 项目背景与目的
精密机械加工(CNC精密加工、磨床、坐标镗床、三坐标检测、精密模具、光学零件等)对环境温湿度变化高度敏感:温度变化会造成机床床身、丝杆、工件、量具热胀冷缩,直接带来尺寸超差;湿度过高易造成机床导轨锈蚀、刀具生锈、电气短路;湿度过低容易产生静电、粉尘飞扬,划伤精密表面,影响加工一致性与检测数据可靠性。
本方案依托盛世宏博物联网监测技术,针对精密机械加工车间,搭建一套稳定、高精度、可监控、可联动、兼顾油雾粉尘治理、节能运行的恒温恒湿环境控制系统,抑制环境扰动,保障加工精度、产品良率与设备使用寿命。
1.2 设计依据
- GB 50073《洁净厂房设计规范》
- GB 50194《建设工程施工现场供用电安全规范》
- GB 50243《通风与空调工程施工质量验收规范》
- GB/T 18883《室内空气质量标准》
- ISO 14644 洁净室及相关受控环境标准
- 甲方工艺图纸、设备清单、车间平面布局、当地气象参数
- 盛世宏博物联网温湿度传感与数据传输技术规范
1.3 设计原则
- 精度优先,分区控制:按加工精度等级划分区域,高精度机床区、三坐标检测区单独分区独立环控,不与普通加工区共用一套送风;
- 负荷精细化核算:综合围护结构传热、机床发热、照明、人员、新风、设备排热、油雾排风进行热湿负荷计算;
- 稳定可靠,冗余设计:核心精密区域空调机组采用N+1冗余,故障自动切换,避免环境失控;
- 环境协同治理:恒温恒湿与油雾净化、粉尘收集、新风过滤联动,避免油雾污染换热盘管、堵塞过滤器;
- 盛世宏博物联网赋能,智能化监控,可追溯:分布式传感+PLC/DDC闭环控制,依托物联网实现数据存储、报警、远程查看;
- 节能运行:变频调节、热回收、变风量控制,避免传统“制冷+电再热”高能耗模式。
1.4 控制目标(可按需调整)
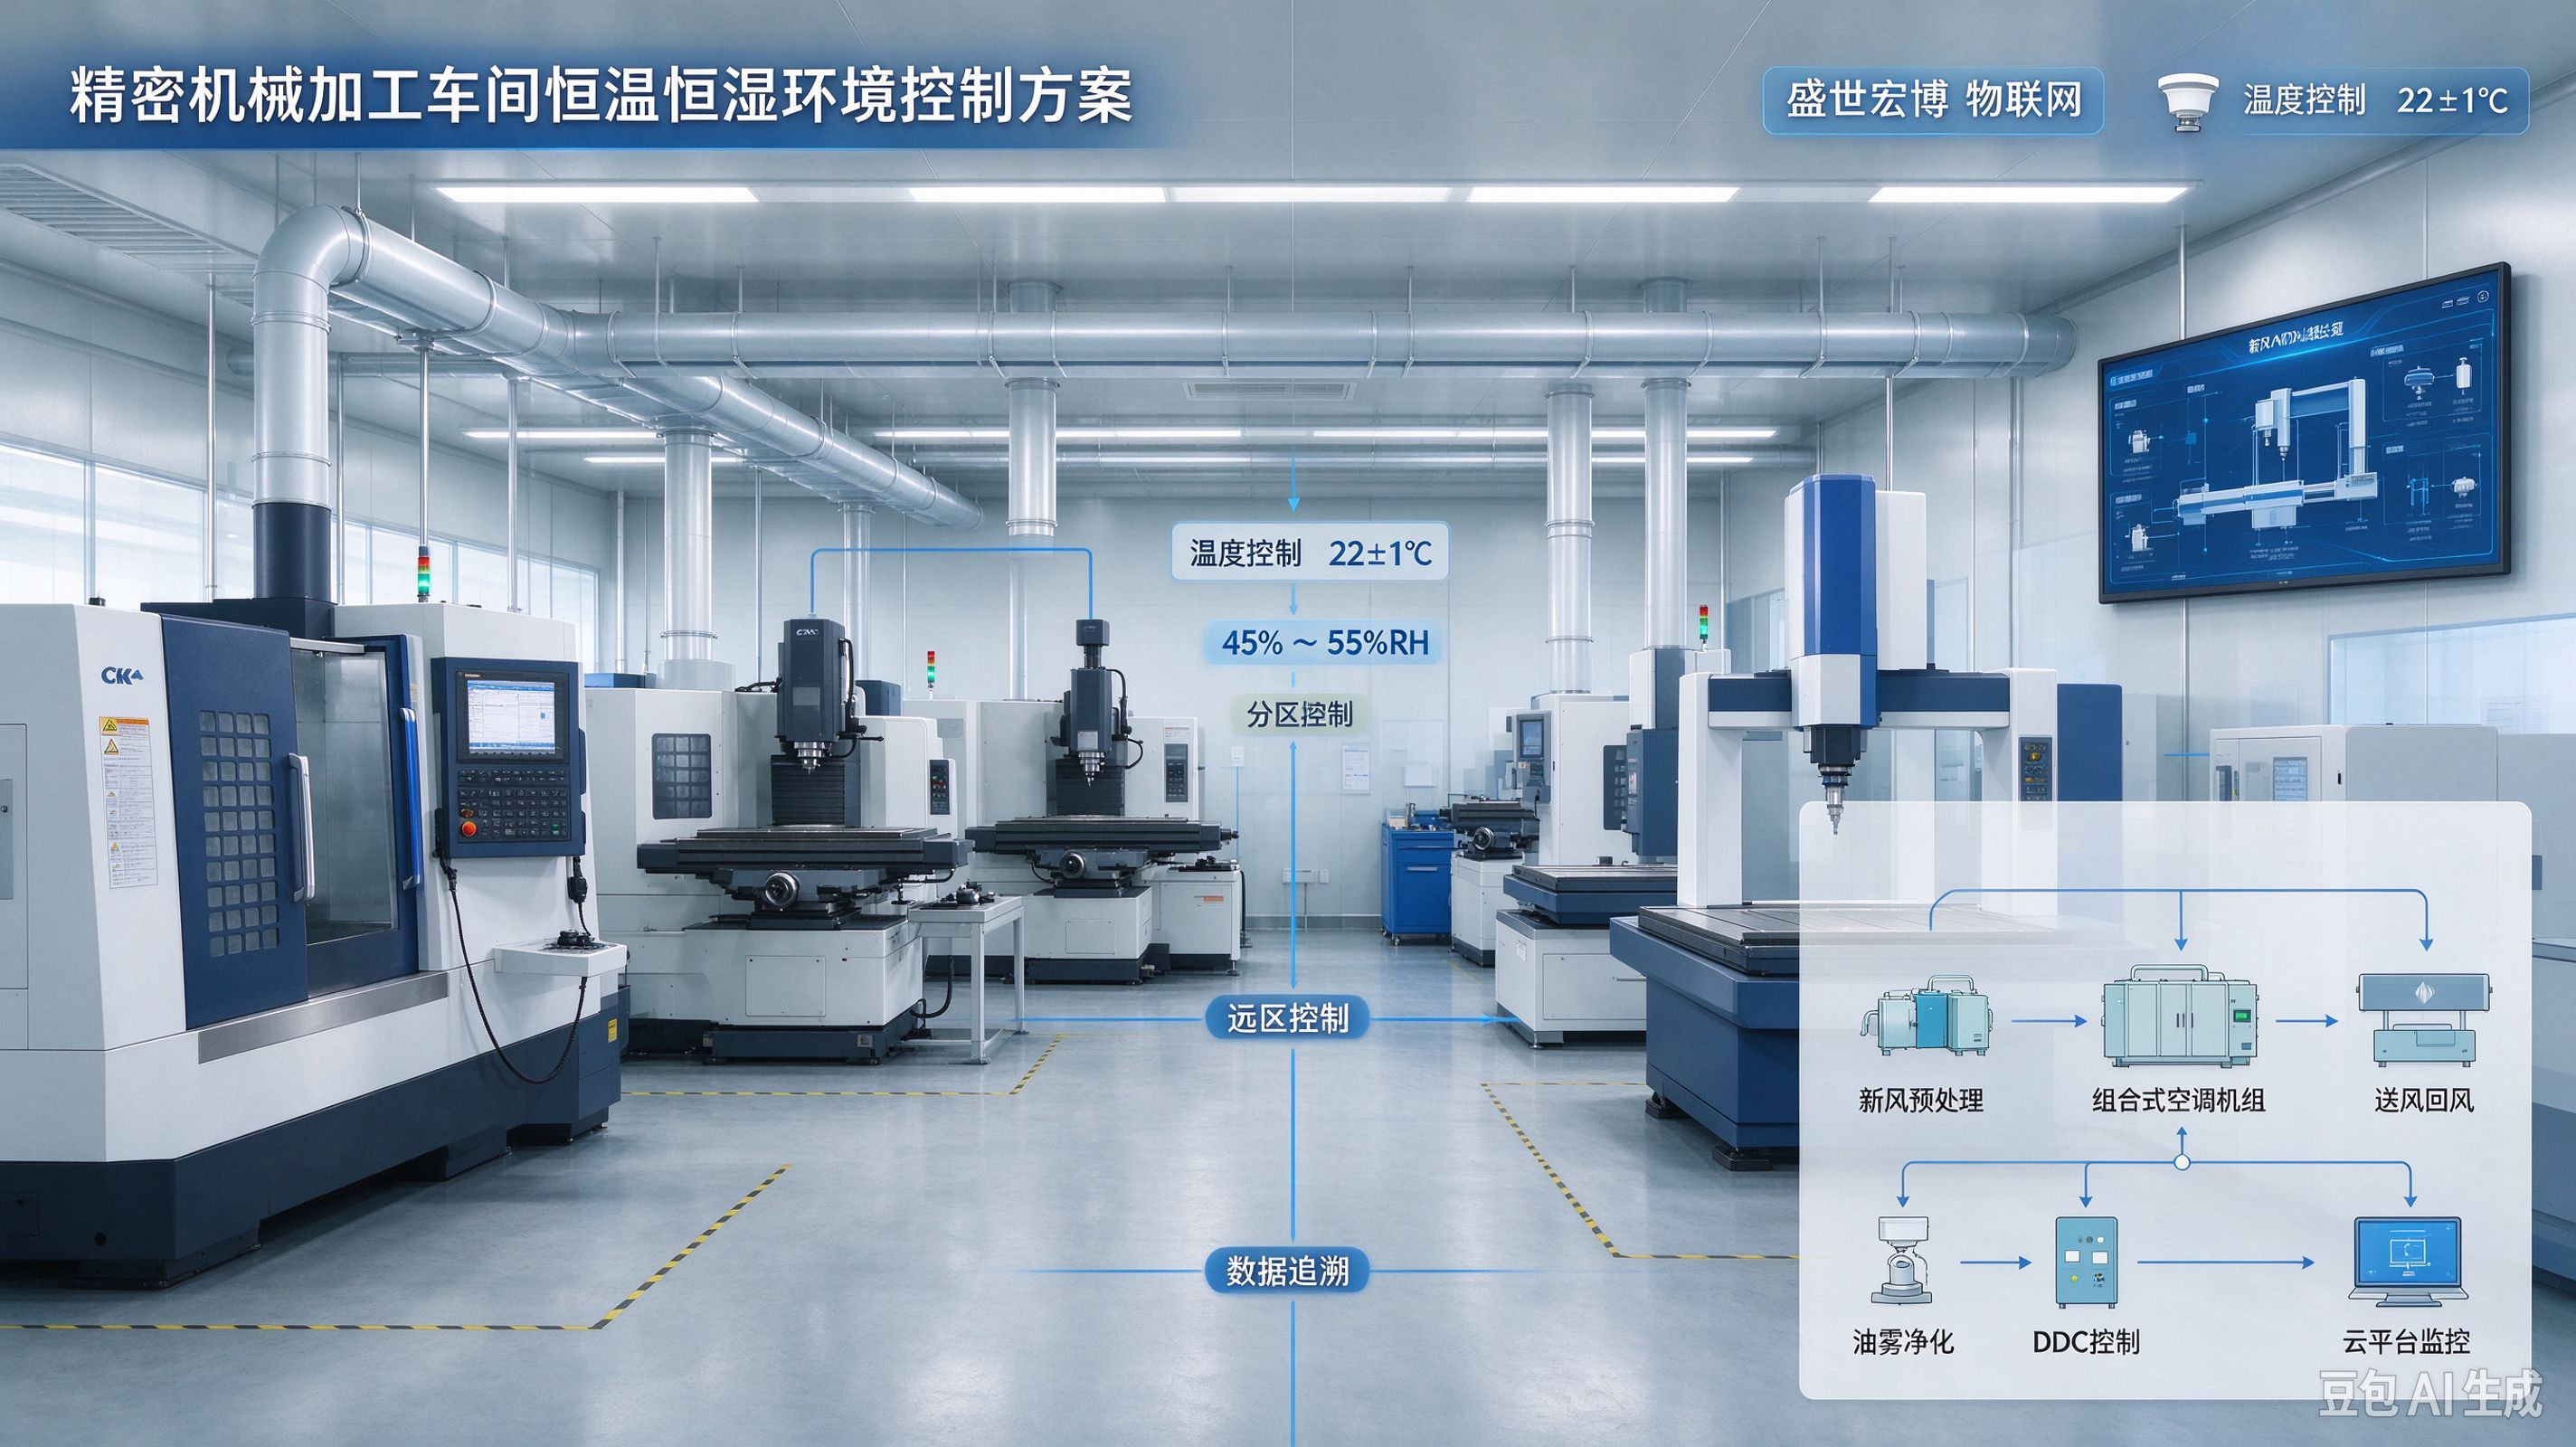
常规精密加工区:温度 22±1℃,相对湿度 45%~55%RH,±5%RH 超高精度加工/三坐标计量区:温度 22±0.5℃,相对湿度 45%~50%RH,±3%RH 洁净等级:常规精密加工十万级;高精度检测区万级 车间噪声 ≤65dB(A);车间微正压 5~10Pa,防止外界未处理空气渗入
2 车间现状及风险分析
- 原有普通中央空调精度不足,昼夜、季节温差大,开门、人员进出、机床启停带来大幅波动;
- 机床切削油雾、粉尘会污染空气,附着传感器、机床光栅尺,影响测量精度,堵塞空调过滤器;
- 围护结构保温差,门窗漏风、阳光直射,形成局部热点;
- 无分区控制,发热量大的粗加工区与精加工区混在一起,互相干扰;
- 缺少物联网在线监测、历史记录,出现尺寸不良时无法追溯环境数据;
- 湿度失控:梅雨季高湿锈蚀、冬季干燥静电。
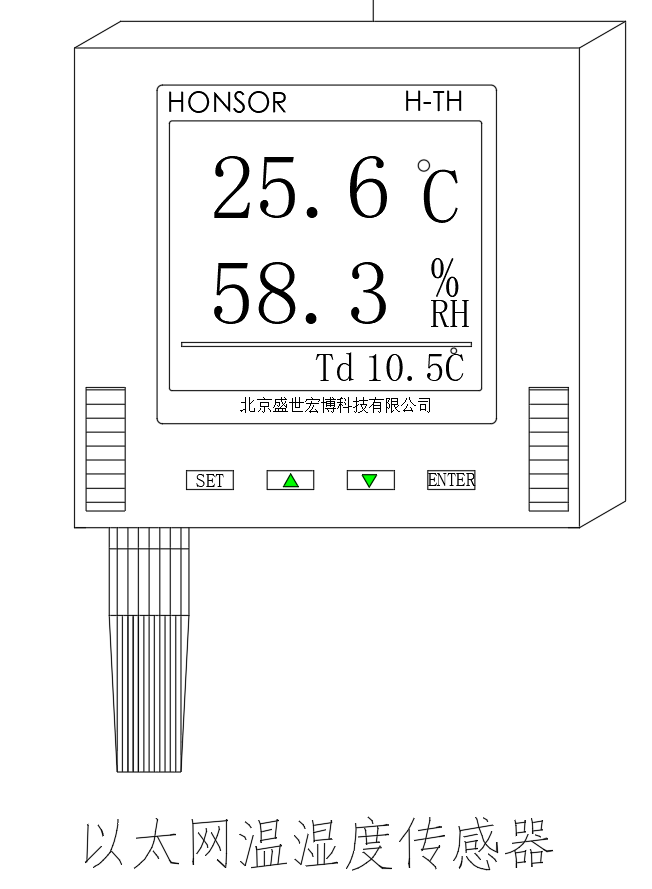
3 总体方案架构
本系统由围护结构保温密闭系统、新风预处理系统、组合式恒温恒湿空调机组、送风回风气流组织系统、油雾粉尘局部排风净化系统、冷热源系统、盛世宏博物联网传感网络、DDC智能控制系统、上位机监控平台九大模块组成。
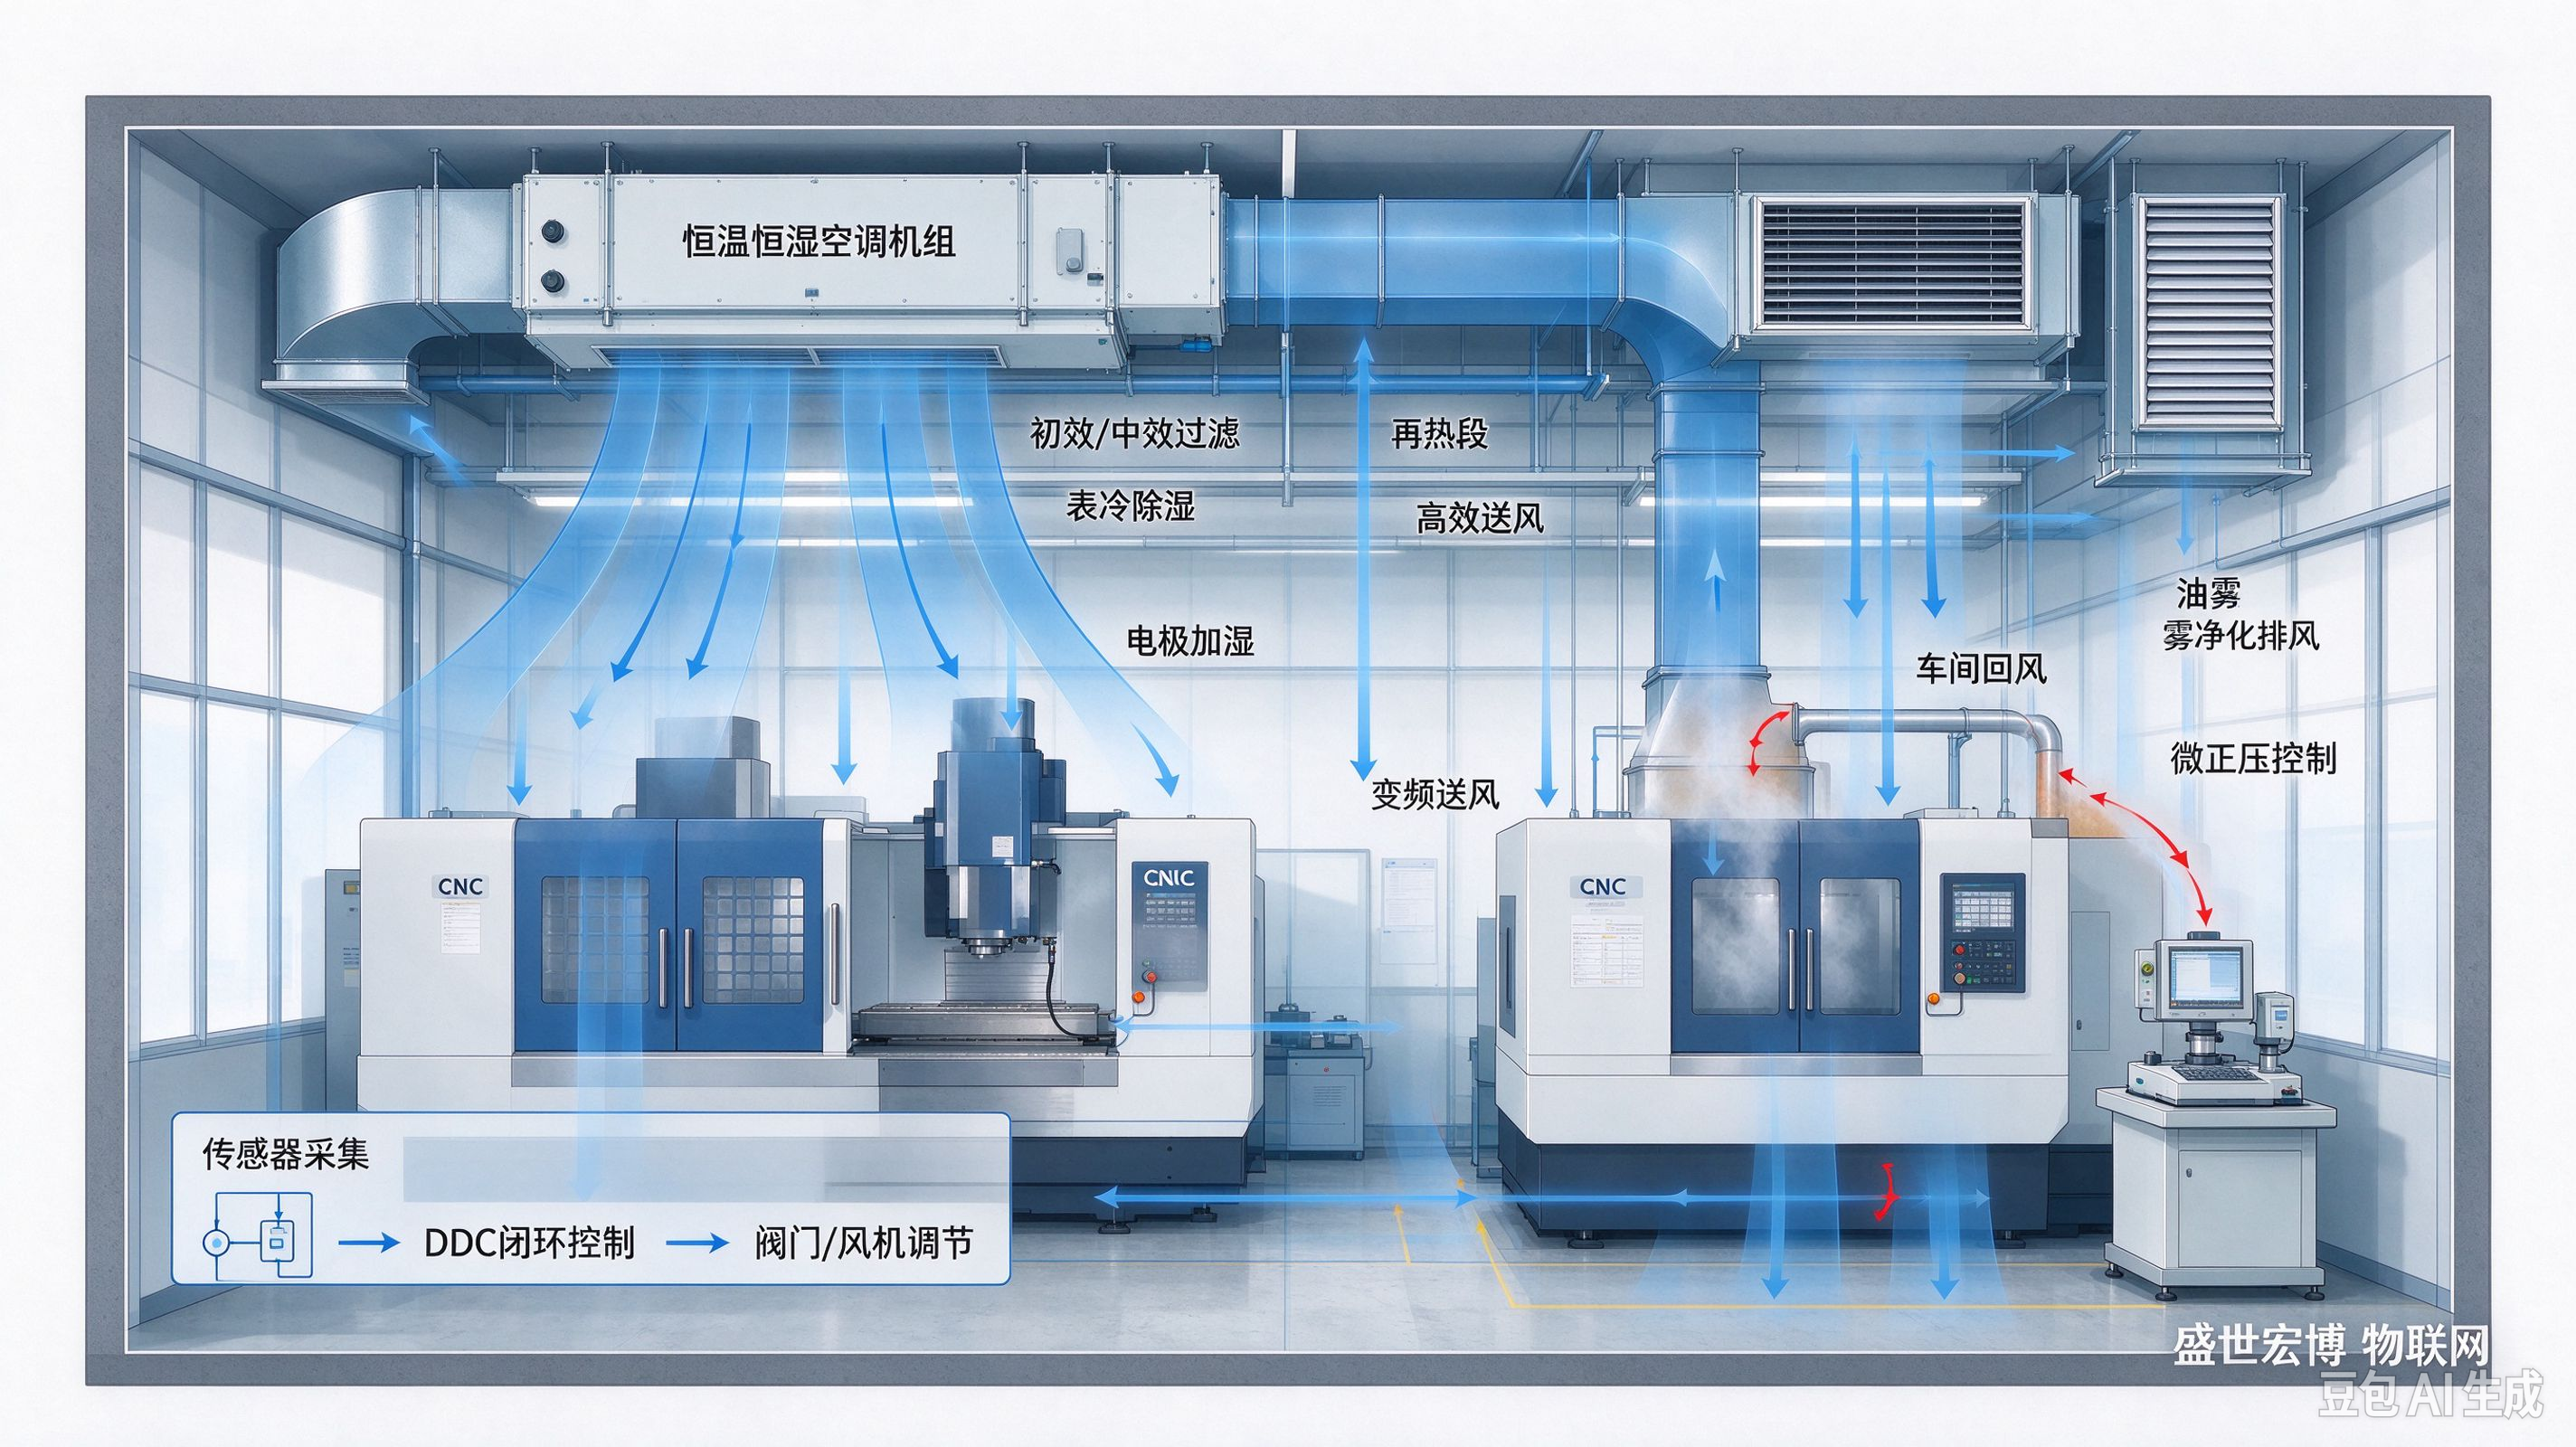
总体流程: 新风 → 初效+中效过滤 → 新风预冷/预热/预除湿 → 混风段 → 表冷除湿段 → 再热段 → 电极加湿段 → 送风机 → 高效过滤 → 车间送风 → 车间回风(部分排风+油雾局部排风)→ 混风循环。
高精度区域推荐方案:MAU新风处理机组 + 区域恒温恒湿风柜 + 末端VAV变风量风口 + 盛世宏博物联网高精度区域传感器闭环微调;普通加工区采用组合式恒温恒湿空调机组集中控制。
4 分项系统设计
4.1 围护结构与密闭保温设计(基础保障)
恒温恒湿效果好坏首先取决于围护,减少外界侵入负荷:
- 墙体:彩钢净化夹芯板(岩棉保温芯材),导热系数满足要求,接缝打密封胶;
- 地面:防静电环氧自流平,减少积尘、静电,降低地面蓄热;
- 门窗:双层中空保温密闭窗,减少太阳辐射;车间出入口设置缓冲间+风淋/空气幕,减少开关门冷热空气窜入;
- 隔断:按精度分区设置独立净化隔断,将三坐标、超高精度磨床/镗床区域单独隔离为独立小恒温舱;
- 遮光:高精度区域外窗增设遮光膜或遮光百叶,杜绝阳光直射机床造成局部温差。
4.2 冷热源系统设计
根据车间规模、当地气候、负荷选择:
- 方案A(大中型车间、长期稳定运行优先):水冷磁悬浮变频冷水机组 + 冷却水泵 + 冷却塔;冬季热源采用板式换热器接入厂区蒸汽/热水,或者配套热泵;适合高精度、负荷稳定场景,能效高;
- 方案B(中小型车间、无集中热源):风冷直膨式恒温恒湿机组,自带制冷、电加热、电极加湿,安装灵活,初投资低;
- 配置要求:冷水泵变频,供回水温度稳定;冷热源与空调机组联动,根据区域负荷自动调节;关键区域机组N+1一用一备或两用一备,故障自动切换。
4.3 恒温恒湿空调机组及空气处理段配置
机组采用工艺性组合式空气处理机组,分段功能:
- 新风混合段 + 风量调节风阀;
- 初效G4、中效F8过滤段;高精度区域增加亚高效H11;
- 表冷段(冷冻水盘管,除湿+降温);
- 再热段(热水盘管优先,电加热备用,避免能耗过高);
- 电极式加湿段:洁净加湿,无白粉,响应快;不采用高压喷雾加湿(容易带水滴、滋生细菌);
- 变频送风机段;
- 均流段+高效送风口段(高精度区)。
机组自带压差监测,过滤器阻力超标自动报警提醒更换。
4.4 气流组织与送回风设计
- 送风方式:上送下回为主,高精度区域采用高效送风口均匀送风,避免直吹机床和工件;
- 回风:车间下部回风,回风百叶带初效滤网;
- 气流控制:避免涡流死角,控制换气次数:常规精密加工区15~25次/h;高精度检测区30~50次/h;
- 分区VAV变风量末端:每个独立区域配置电动变风量风口,DDC根据本区域盛世宏博物联网温湿度传感器独立调节送风量,解决区域负荷不均;
- 压差控制:维持车间对走廊、外界+5~10Pa微正压,通过新风风阀、排风联动稳定压差。
4.5 油雾、粉尘局部排风净化联动系统(机加工特有重点)
精密机加工会持续产生切削油雾、磨屑粉尘,如果直接混入回风,会污染空调系统,是很多恒温车间失败的核心原因:
- 每台CNC、磨床配置独立油雾收集口,采用集中油雾净化风管接入油雾净化器(静电式/滤网式);
- 油雾净化后达标排风;排风量与新风补风量联动,保证车间正压不被破坏;
- 粗加工粉尘点位设置集尘罩+布袋/滤筒除尘;
- 排风与空调系统联锁:机床启动,油雾风机启动,新风同步补风,环控系统自动补偿热湿损失; 严禁将含大量油雾的回风直接送入恒温恒湿机组。
4.6 传感监测网络设计
采用盛世宏博物联网PT100铂电阻温湿度变送器,精度匹配控制等级:
- 常规区:温度精度±0.2℃,湿度±3%RH;
- 高精度计量区:温度精度±0.1℃,湿度±2%RH;
- 布点原则:不是只在吊顶布置,机床工作区域、工件加工高度位置布置传感器(1.2~1.5m工作面高度);避开送风口直吹、机床热源、照明;
- 测点覆盖:各分区工作面、回风总管、新风总管、冷水供回水、机组内部;配套压差传感器(过滤器压差、房间压差);
- 可选:万级区域在线粒子计数器接入盛世宏博物联网平台。
4.7 DDC智能闭环控制系统(核心控制逻辑)
采用DDC分布式控制系统,PID+前馈复合控制算法,解决滞后、超调问题,系统对接盛世宏博物联网平台:
- 每个分区独立闭环:采集本区域工作面温湿度,输出信号调节:冷水阀、再热阀、加湿阀、VAV风阀;
- 控制优先级:湿度优先、温度精细微调;先除湿,再调温,减少冷热抵消;
- 联动逻辑:
- 机组群控、轮值运行、故障切换;
- 过滤器压差高报警;
- 油雾排风启动→新风补风联动;
- 温湿度超限声光报警、短信/平台推送;
- 冬夏季模式自动切换;
- 安全联锁:加湿与风机联锁,无风禁止加湿;高低温保护、防冻保护。
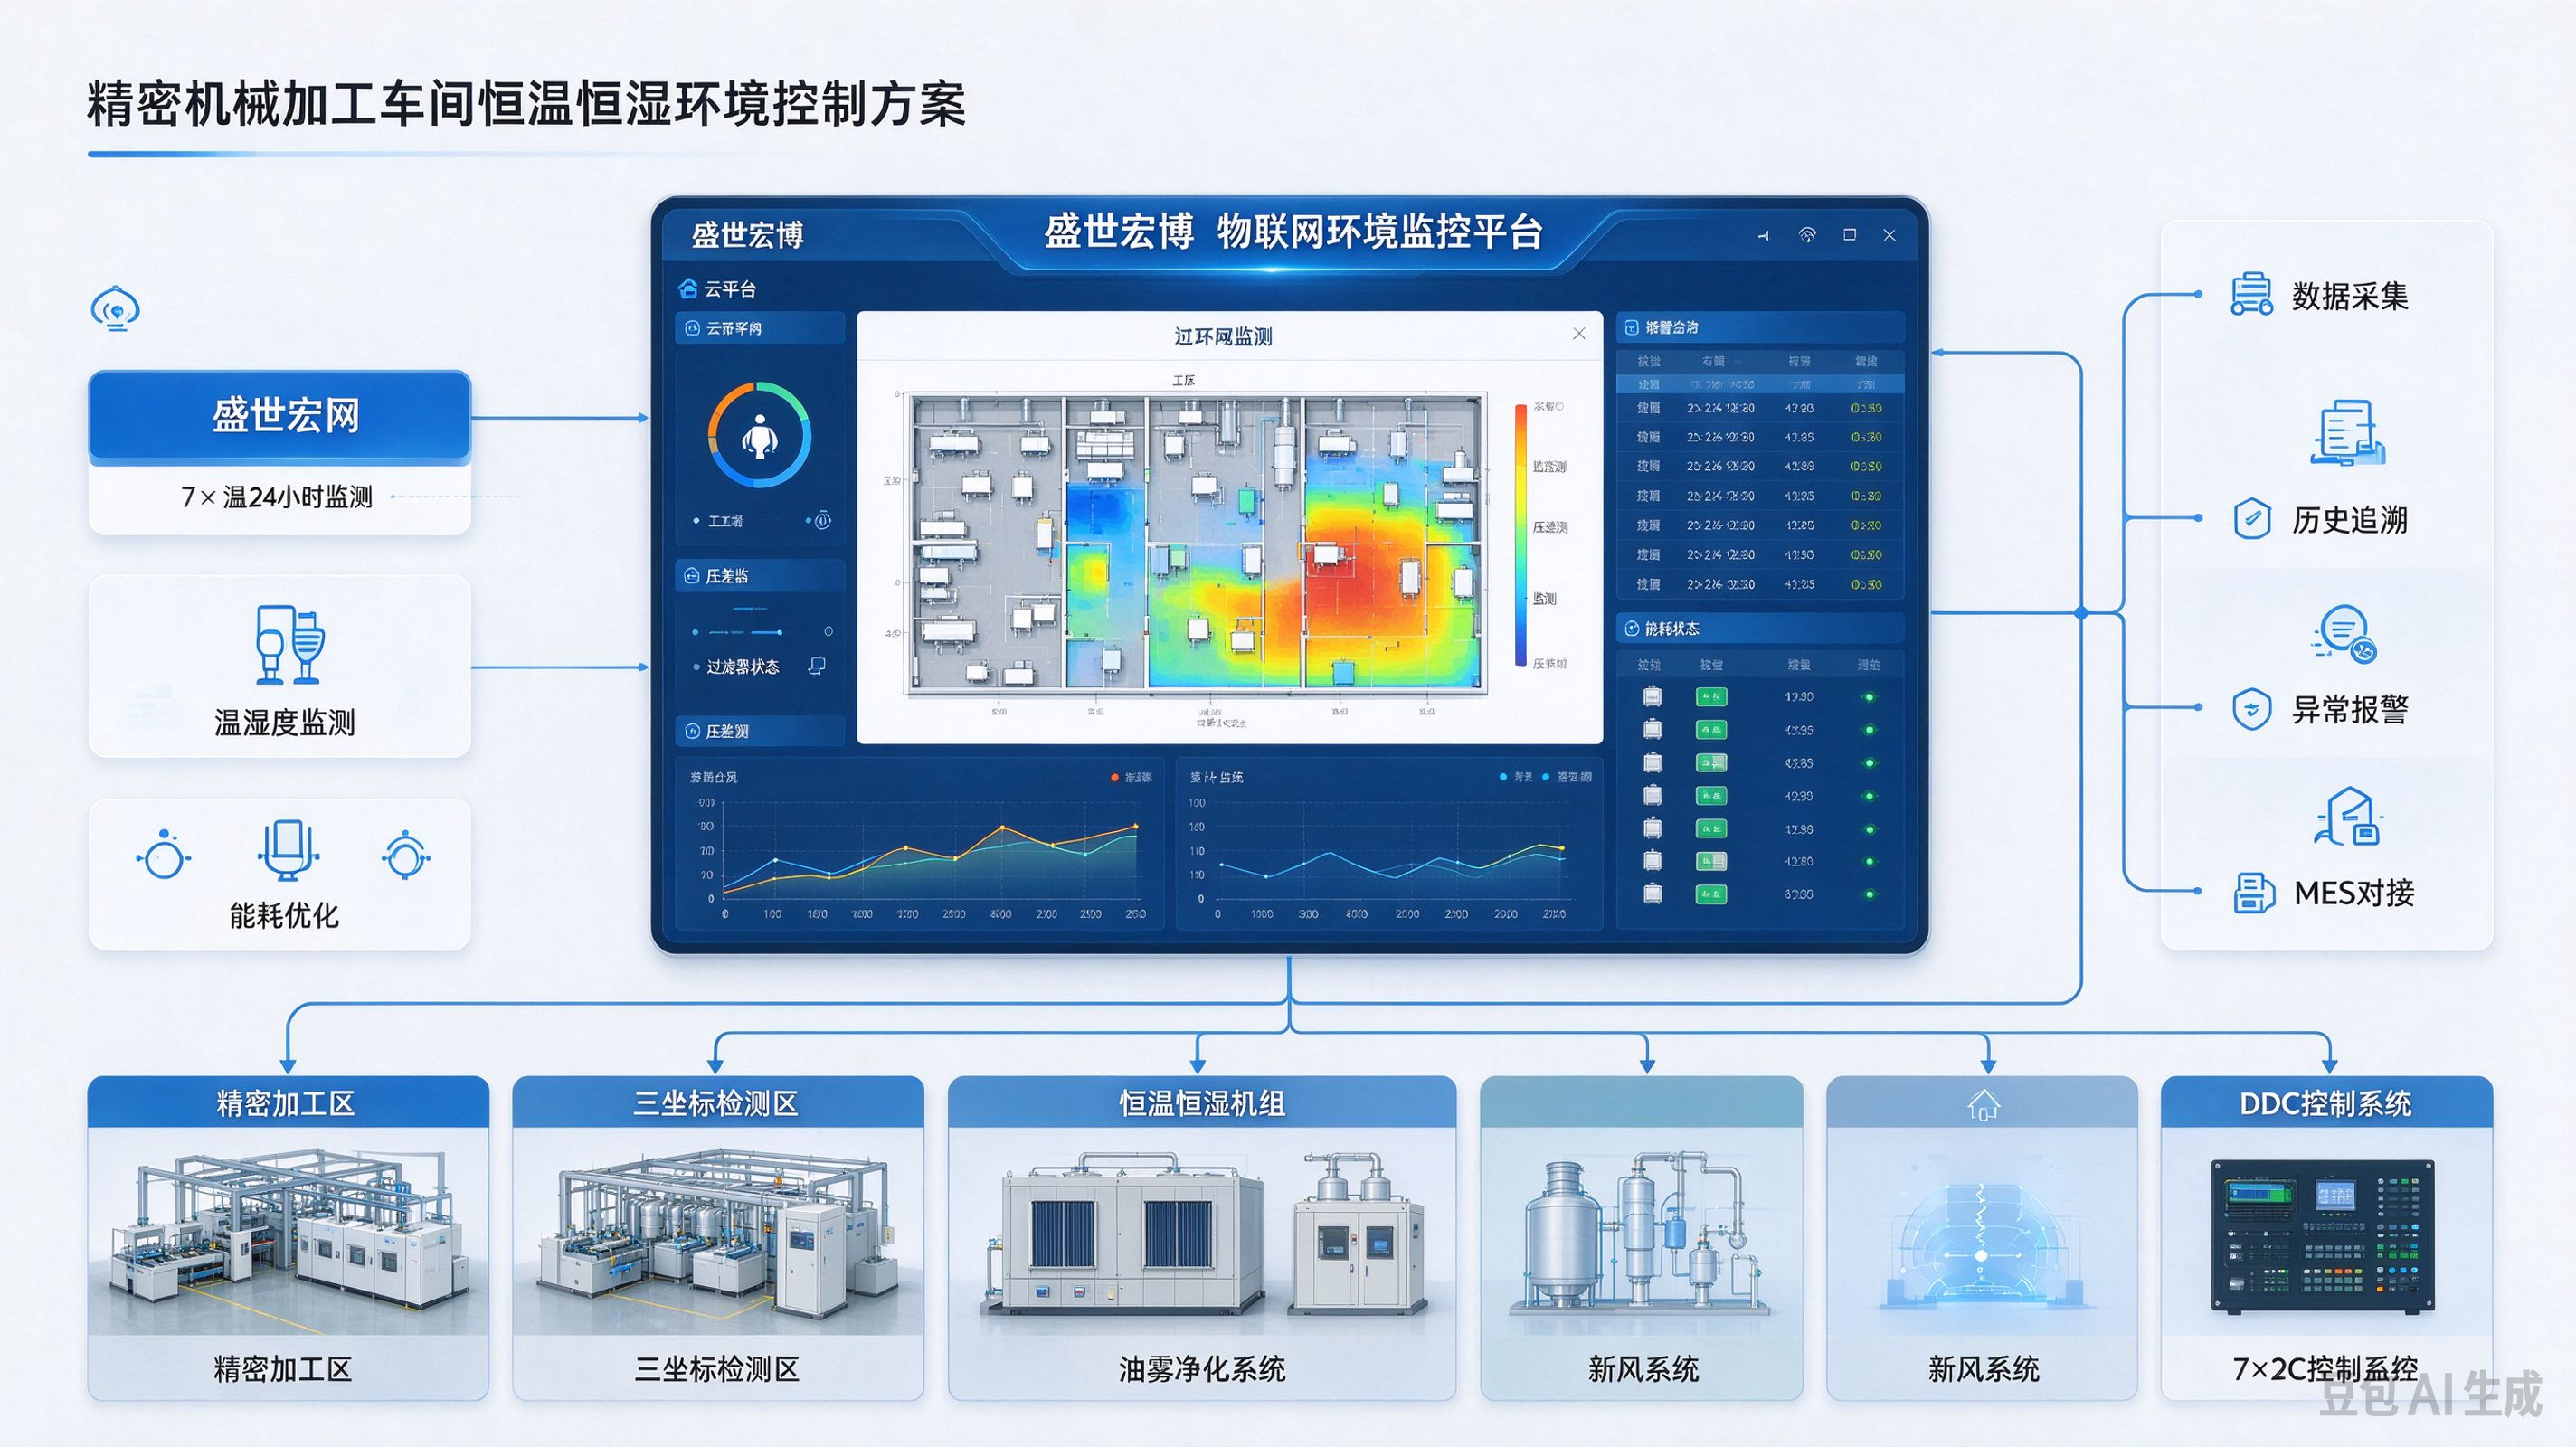
4.8 上位机监控平台功能(盛世宏博物联网云平台)
- 实时画面:车间平面、分区温湿度、机组状态、阀门开度、压差、风机频率;
- 历史曲线:温湿度数据按分钟存储,支持导出、追溯(不良品复盘);
- 报警管理:报警记录、分级报警;
- 权限管理:管理员、运维、浏览权限;
- 可选对接MES系统,将盛世宏博物联网采集的环境数据绑定生产批次。
5 负荷计算、选型要点
- 围护负荷:外墙、屋面、门窗传热、太阳辐射;
- 内部热源:CNC主轴、电机、液压系统发热量(机床铭牌热功率)、照明、人员散热散湿;
- 新风负荷:新风量按人员卫生+维持正压+补偿排风量取值;
- 排风负荷:油雾持续排风带走空气,是机加工车间不可忽略的负荷;
- 同时系数:多台机床不会同时满负荷发热,合理取值,避免机组选型过大造成频繁启停、精度不稳。
6 施工实施计划
- 第一阶段:现场勘测、热湿负荷计算、平面分区深化、图纸会审;
- 第二阶段:围护隔断、保温密闭、缓冲间、地面施工;
- 第三阶段:冷热源设备、空调机组、风管、油雾排风管道安装;
- 第四阶段:传感器布线、盛世宏博物联网设备、DDC控制柜、上位机系统安装接线;
- 第五阶段:单机调试、风量平衡、压差调试、分区PID参数整定;
- 第六阶段:连续72h稳定性试运行,记录温湿度波动曲线,验收交付;
- 第七阶段:运维培训、交付运维手册。
7 验收标准
- 连续72h不间断运行,各分区工作面温湿度满足设计指标;
- 区域温差、梯度满足要求,无明显冷热死角;
- 房间压差稳定,过滤器压差正常;
- 报警功能、盛世宏博物联网数据存储、联动功能正常;
- 风管漏光、漏风测试合格;油雾排放达标;
- 提供竣工图纸、传感器校准证书、调试记录、历史曲线报告。
8 运维方案
- 日常巡检:机组运行状态、过滤器压差、冷凝水排水、加湿水质;
- 定期维护:初效1个月更换,中效3个月,高效按压差更换;盛世宏博物联网传感器每年校准一次;
- 水质管理:电极加湿使用软化水,防止结垢;
- 定期清理油雾净化器,防止堵塞造成排风失衡;
- 季节切换前做系统预调试(夏季除湿模式、冬季加湿保温模式);
- 建立运维台账,保存报警、故障、更换记录。
9 风险与保障措施
- 风险:机床持续发热波动大 → 对策:工作面就近布置盛世宏博物联网传感器、前馈控制,提前预判机床启停扰动;
- 风险:开门频繁扰动 → 对策:缓冲间+空气幕,正压控制,门口区域增设辅助送风口;
- 风险:油雾进入空调系统 → 对策:局部排风优先,回风前置过滤,定期检查盘管油污;
- 风险:单台机组停机失控 → 对策:高精度区域N+1冗余配置;
- 风险:冷热抵消能耗高 → 对策:优先热水再热、热回收,优化PID参数,减小再热投入。
10 投资与节能说明
本方案相比普通中央空调,初期投入增加在:围护净化隔断、高精度空调机组、盛世宏博物联网传感网络、DDC自控、油雾净化系统;长期收益体现在:尺寸不良率下降、量具机床损耗降低、减少返工;变频+热回收+分区控制相比传统恒温方案降低运行能耗。
原创声明:本文系作者授权腾讯云开发者社区发表,未经许可,不得转载。
如有侵权,请联系 cloudcommunity@tencent.com 删除。
目录
腾讯云开发者

Copyright © 2013 - 2026 Tencent Cloud. All Rights Reserved. 腾讯云 版权所有
深圳市腾讯计算机系统有限公司 ICP备案/许可证号:粤B2-20090059  粤公网安备44030502008569号
腾讯云计算(北京)有限责任公司 京ICP证150476号 | 京ICP备11018762号